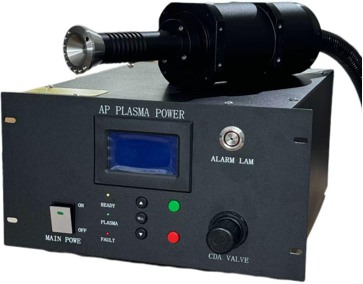
等离子清洗机针对喷码工件调参没有万能配方,核心逻辑是先按材质定功率上下限,再按处理目的选气体,最后用时长平衡效果与基材损伤;喷码属于轻处理工况,不需要深度刻蚀,整体偏温和即可。
金属类喷码工件(不锈钢、铝等)硬度高、耐高温,用200-400W配氩气或氩氢混合气,处理2-4分钟,靠离子轰击剥离氧化层和油污,精密小件压到150-300W避免打出微坑,完全满足喷码活化要求。普通塑料是喷码主流基材,PP、PE这类低表面能材质用150-250W配氧气/氧氩混合气,处理2-5分钟把表面能拉到65mN/m以上;ABS、PC用200-300W配氮氧混合气,2-4分钟即可,避免PC表面雾化发白。
柔性热敏类(PET、PI、TPE、硅胶)功率严格压在80-150W,用氧氩混合气处理4-6分钟,以化学活化为主减少离子轰击,避免基材变形发白。PTFE这类难粘氟塑料用200-300W氧氩混合气打破碳氟键,严禁使用含氟气体;玻璃陶瓷普通件用200-400W,精密光学件降到80-150W配氧氮混合气。常压射流设备核心控喷头距离5-15mm、匹配走速,调试从参数区间中值起步,每次只调一个参数,用划格法验证附着力即可。